冲切与垫片
密封垫、缓冲垫、屏蔽件,按图纸做或按样品复制。这类件看着简单,实际成败多半在选材 —— 压缩率、回弹、耐温、耐介质定错了,刀模做得再准也封不住。我们会先问工况再推荐材料。
现场与成品示意
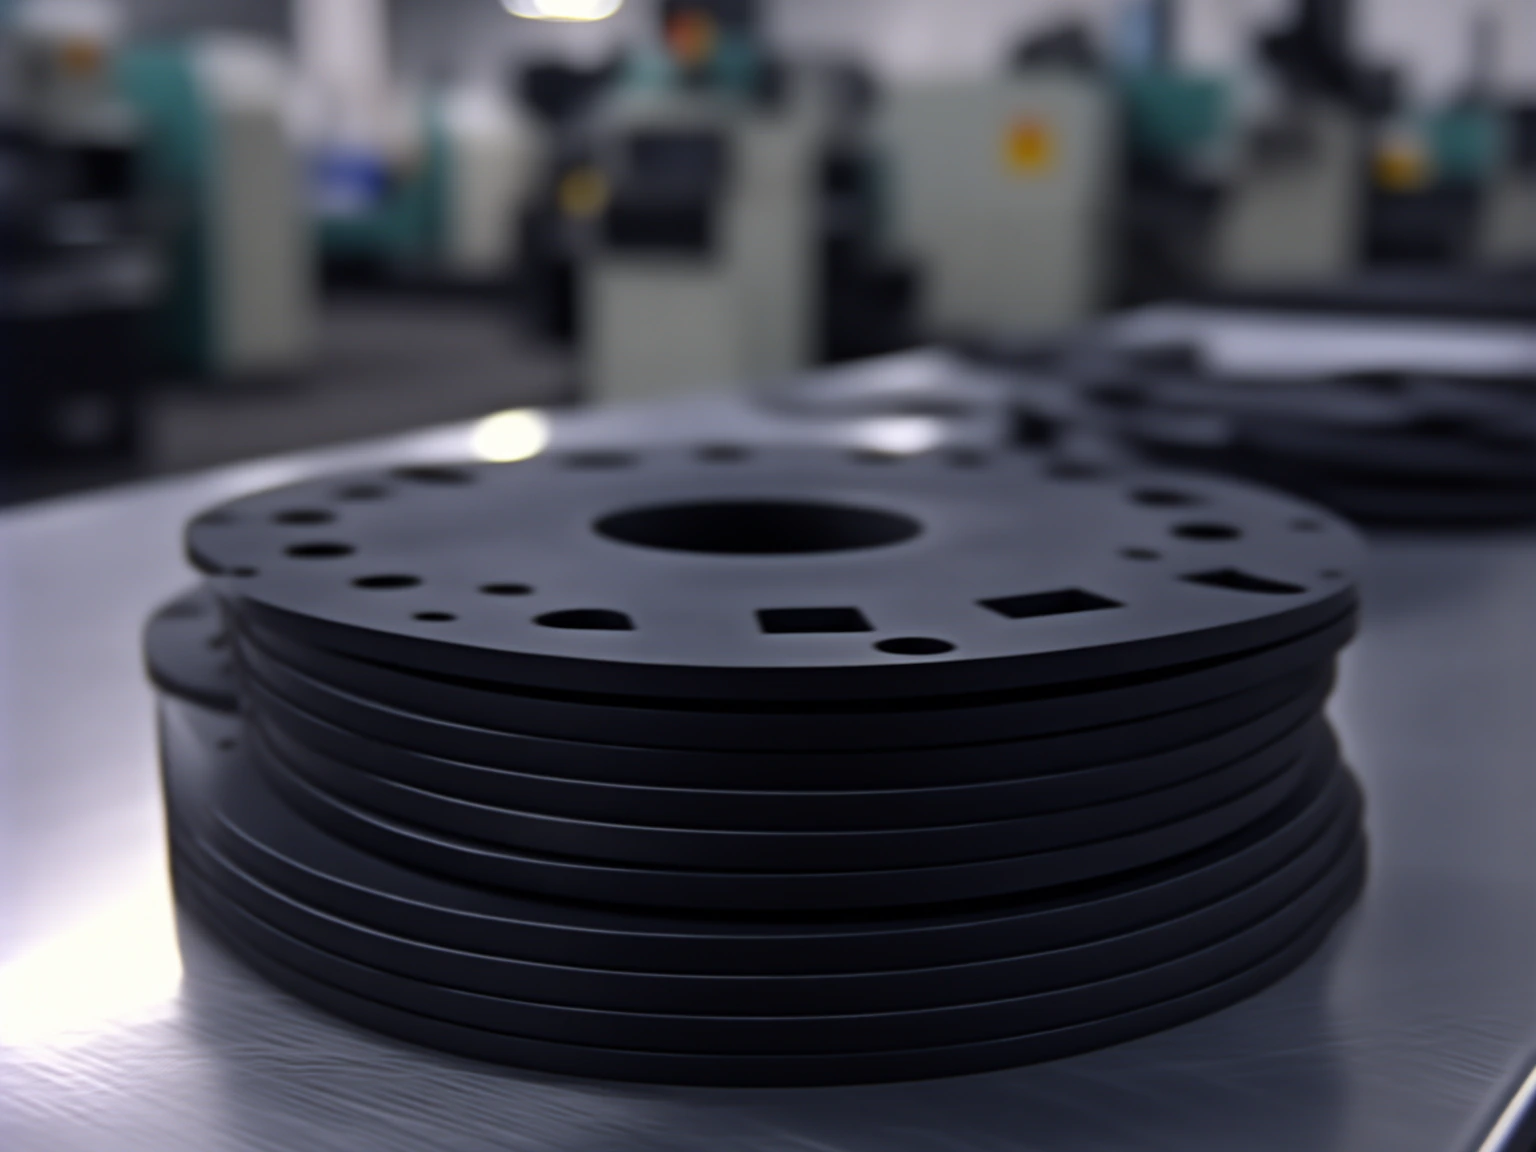
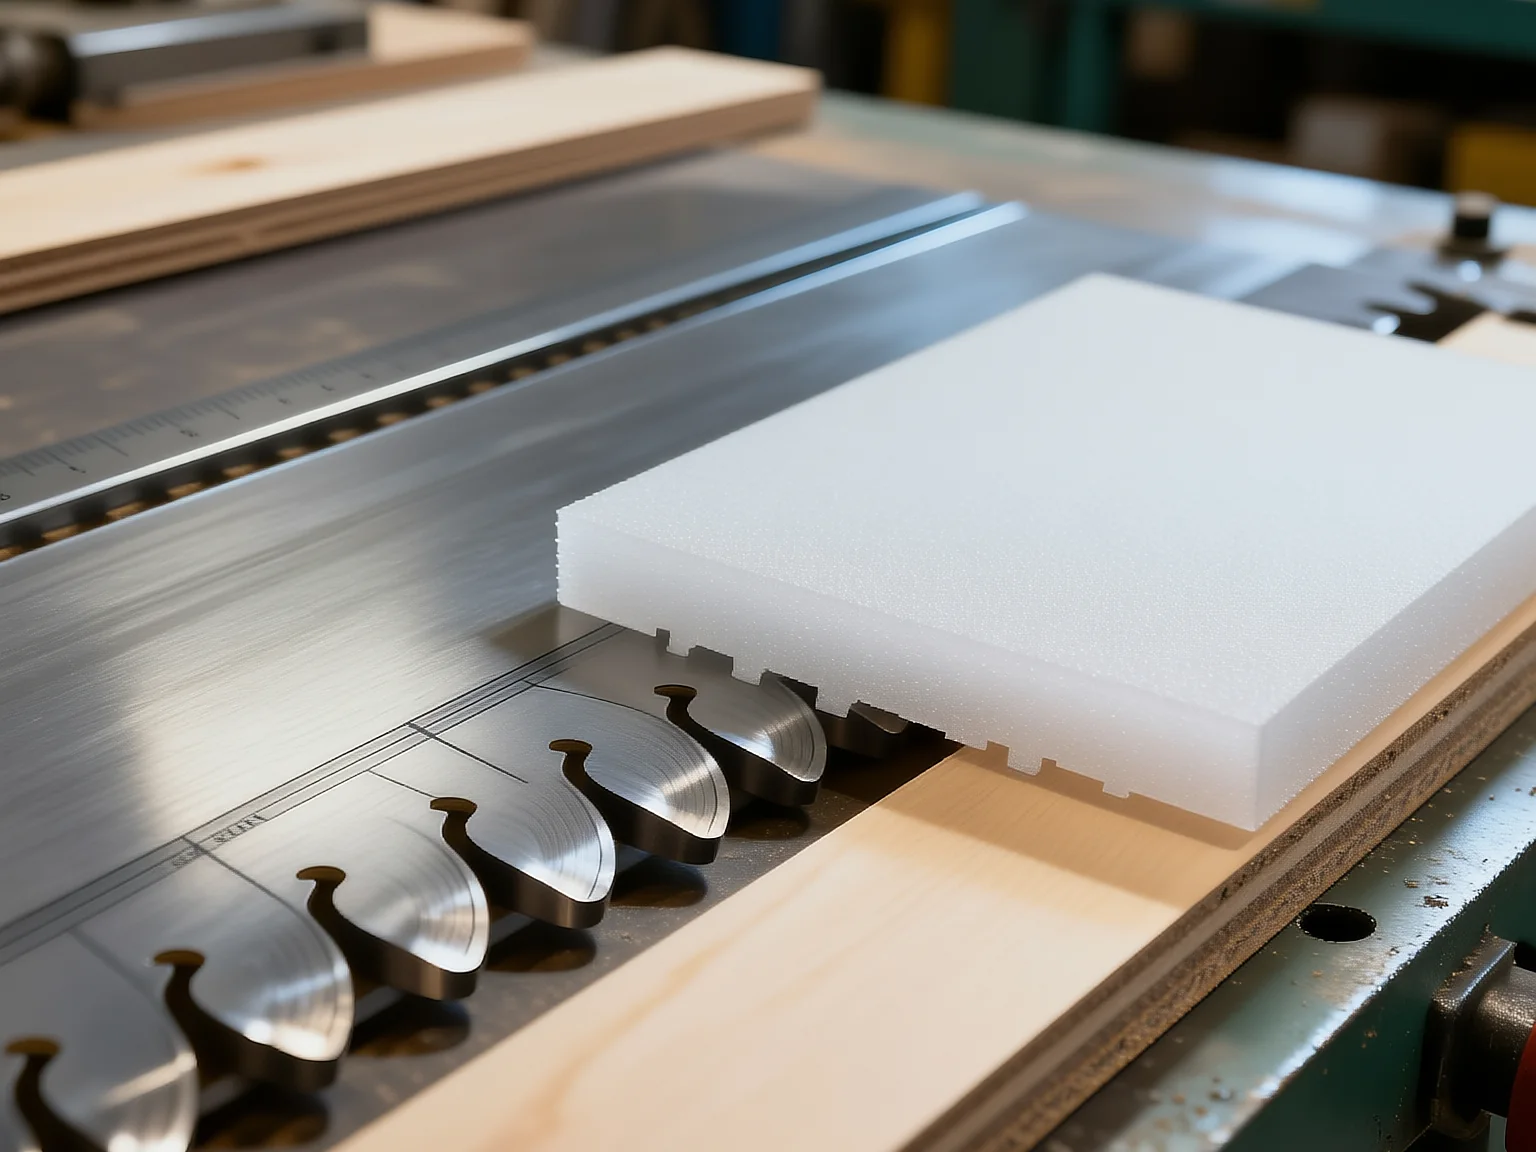
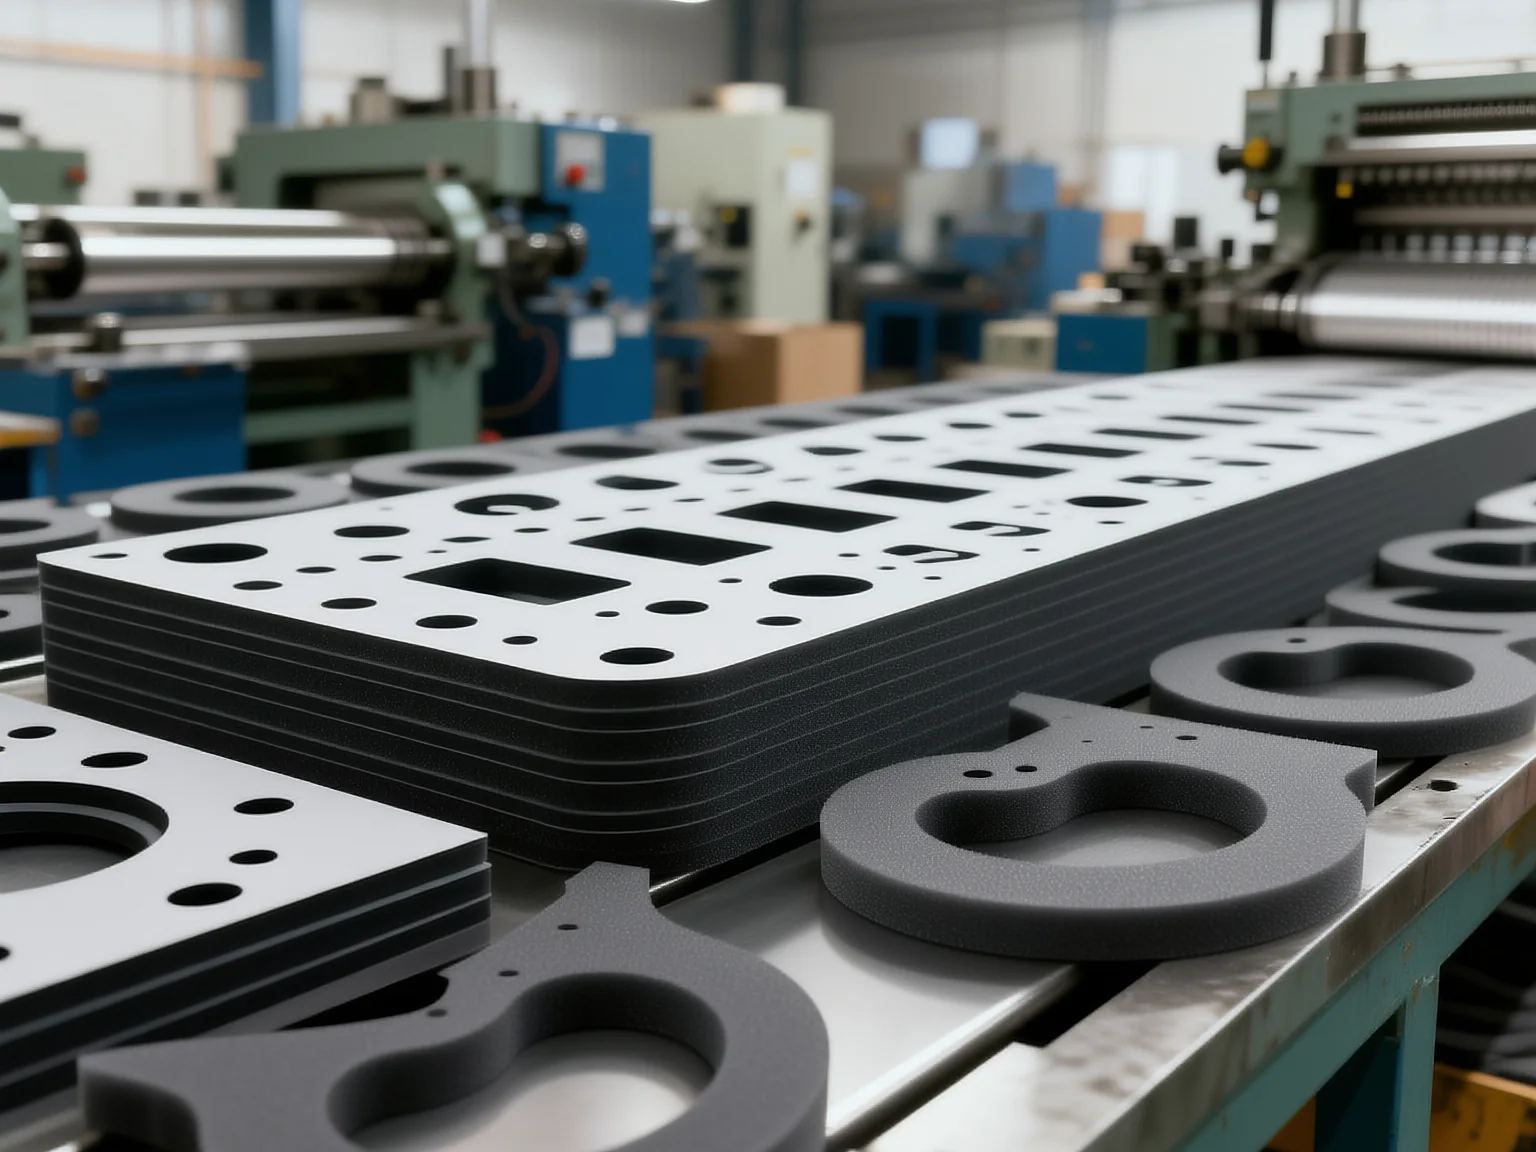
车间现场与冲切垫片成品静图,便于对照断面刀模与密封垫形态。
工艺怎么走
冲切与垫片这一路,外形加工并不神秘,难在工况与选材对齐。下面按总览说法展开。
密封垫、缓冲垫、屏蔽件可以按图纸做,也可以按样品复制 —— 没有 CAD 时寄样,我们复测尺寸。输出可以是单件、连排,或带定位孔,方便装配。
这类件看着简单,成败多半在选材:压缩率、回弹、耐温、耐介质定错了,刀模做得再准也封不住或缓冲不到位。我们会先问工况再推荐材料,而不是只按外形开刀。
与通用平压模切相比,垫片询价更强调工况信息(介质、温度、压缩空间、是否需屏蔽等)。IP 相关需求要装机验证,单件本身不能单独等同整机等级。
工况与选材
IP 等级是整机结果,不是单件参数;我们能保证的是材料与尺寸,密封效果要装机验证。
先问工况:接触什么介质、工作温度、压缩空间、是否需要导电 / 屏蔽、是否反复拆装。这些决定选泡棉、橡胶、硅胶、薄膜、金属箔还是非石棉等路线。
关键参数落在压缩率、回弹、耐温、耐介质。尺寸再准,材料不对也达不到预期密封或缓冲;首件确认应同时看尺寸与材料表现,而不是只卡外形公差。
适用材料与输出
总览矩阵里泡棉、橡胶 / 硅胶、金属箔在「冲切垫片」列为成熟做法(●);双面胶带、薄膜、织物 / 网布为可做需评审(○)。
- 适用材料
- 泡棉、橡胶、硅胶、薄膜、金属箔、非石棉
- 输出形态
- 单件、连排、带定位孔
- 加工依据
- 图纸或样品(可复测尺寸)
- 关键参数
- 压缩率、回弹、耐温、耐介质
询价时尽量带上工况:介质、温度、压缩要求、装配方式。样品是装配件时,最好一起提供装配位置,避免只复制外形而忽略压缩率。
从图纸到首件
摘自总览合作流程的前三步,措辞按垫片 / 工况调整;量产与包装见 加工能力总览。
图纸 / 样品
CAD、草图或实物样品都可以。若是装配件,尽量同时说明工况与装配位置,避免只复制外形。
评审与报价
材料方案、公差、用量、交期、价格写在同一份回复里。选材会先对齐压缩率、回弹、耐温、耐介质等关键参数。
打样确认
首件尺寸、断面确认后再进量产。密封类建议装机验证效果,不单凭单件尺寸下结论。
常见问题
从总览 FAQ 改写,贴合垫片;完整列表见加工能力页。
没有图纸,只有样品能做吗?
能。样品可以复测尺寸与断面,也可以直接按样品开样;如果样品是装配件,最好一起提供装配位置和工况,避免只复制外形而忽略压缩率。
能不能保证 IP 等级?
IP 等级是整机结果,不是单件参数。我们能保证的是材料与尺寸,密封效果要装机验证。
交期一般多久?
常规 3–7 天,含刀模制作与首件确认。加急可以压缩部分环节,但首件确认不能省。
发工况与图纸,
先看材料怎么选。
图纸 / 样品 + 工况 + 用量,我们回材料方案、公差与价格。密封效果需装机验证。