卷绕与编带
小尺寸模切件做成卷盘或载带包装,直接上贴片机与自动装配线 —— 客户不用再拆包、摆件、人工上料。载带腔体尺寸、取件方向、每盘数量按客户的设备参数做。
现场与成品示意
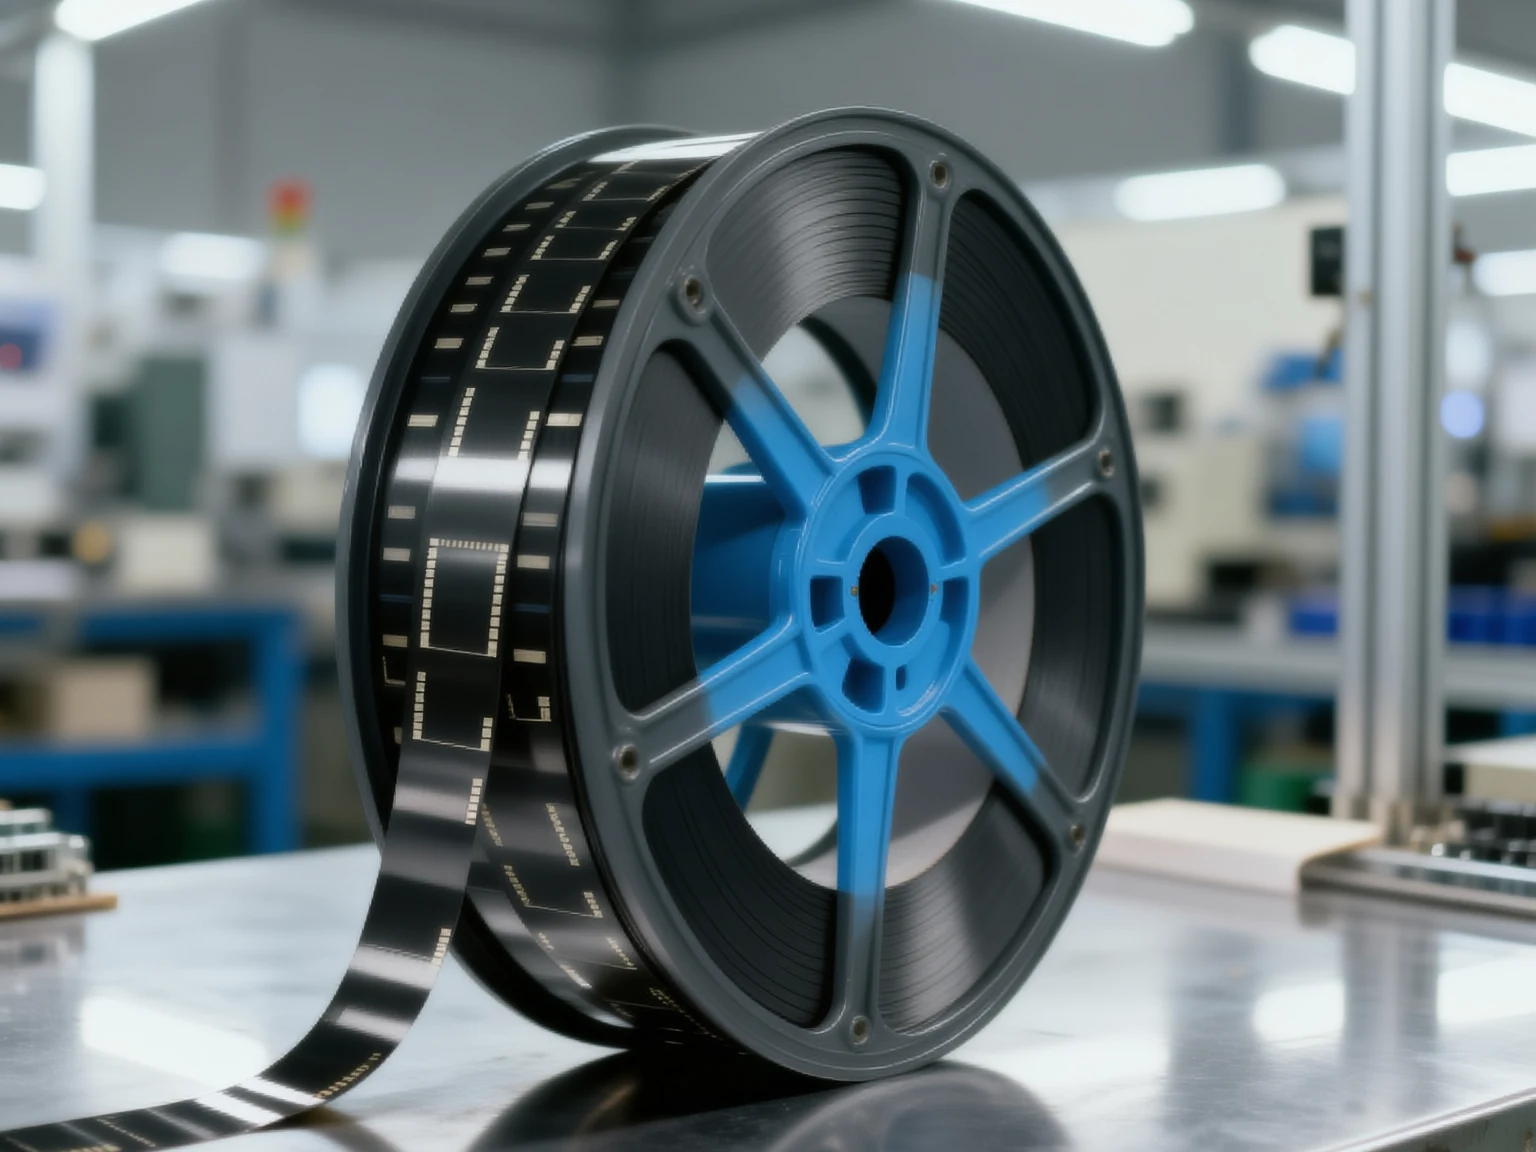
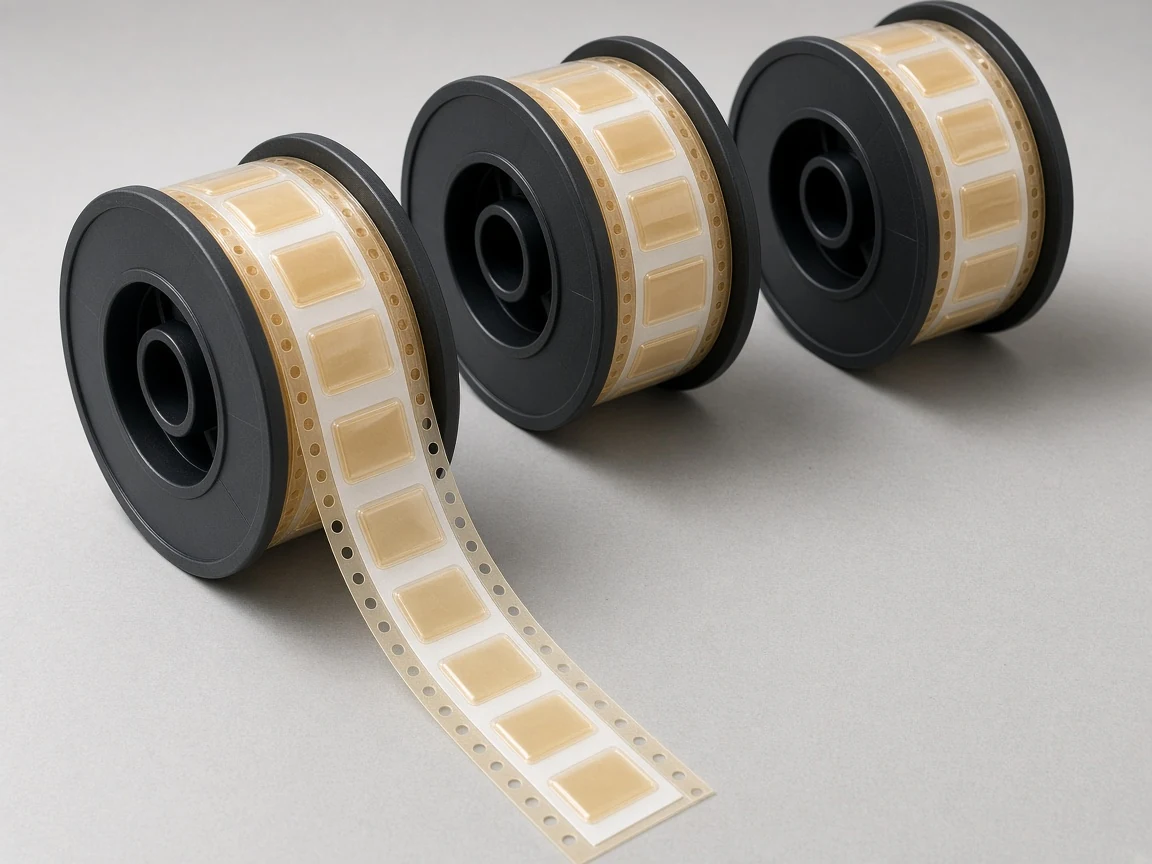
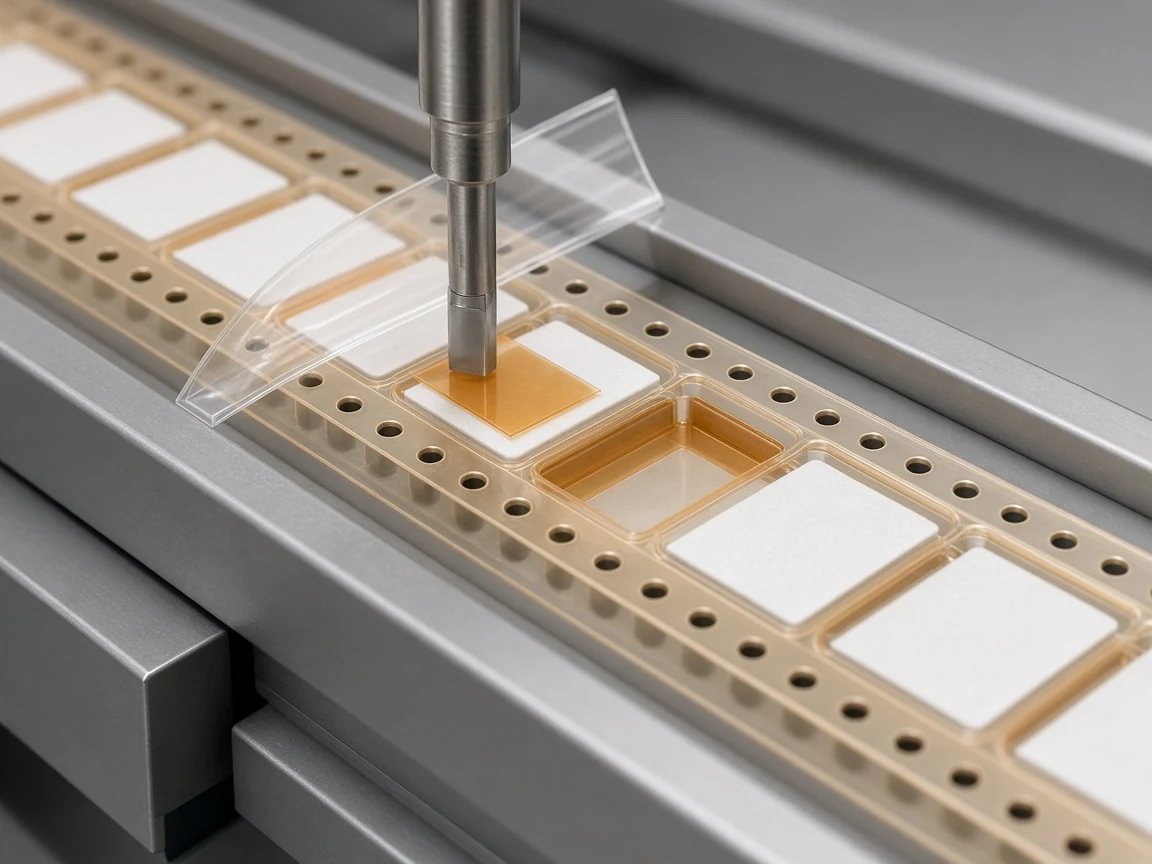
车间现场与编带成品静图,便于对照卷盘形态与腔体细节。
工艺怎么走
卷绕与编带是后道包装形态,让小尺寸模切件直接对接自动线。下面按总览说法展开。
小尺寸模切件可以做成卷盘(reel)或载带(carrier tape)包装,直接上贴片机与自动装配线 —— 客户不用再拆包、摆件、人工上料。
载带腔体尺寸、取件方向、每盘数量按客户的设备参数做。方向、吸嘴匹配、腔体松紧都要在首盘上机试过,再放大批量。
前道通常是模切或垫片冲切;编带是供料形态选择,不是替代选材。散件袋装适合人工装配或用量很小的场景,上自动线时编带更省人工。
载带方向与吸嘴匹配
载带选型要跟贴片机吸嘴匹配;方向装反会导致整批报废,首盘务必上机试。
腔体与吸嘴:腔体太大件会晃,太小入带困难或压伤;吸嘴口径与件面是否匹配,直接影响吸取稳定性。这些参数尽量按设备资料提供。
取件方向装反会导致整批在线上不可用。首盘务必上机试,确认方向、节距与盖带后再放量。每盘数量也按产线节拍与换盘习惯约定。
适用材料与输出
适用小尺寸模切件、垫片、绝缘片、屏蔽片等。总览矩阵里薄膜在「卷绕编带」列为成熟做法(●);双面胶带、泡棉为可做需评审(○);橡胶 / 硅胶、金属箔、织物通常不走编带。
- 适用件
- 小尺寸模切件、垫片、绝缘片、屏蔽片
- 包装形式
- 卷盘(reel)、载带(carrier tape)
- 对接
- 贴片机、自动装配线
- 按需
- 腔体尺寸、取件方向、每盘数量
询价时尽量提供设备相关参数或首盘试装要求;件型未定时,可先完成模切打样再谈编带。
从图纸到首件
摘自总览合作流程的前三步,措辞按编带调整;量产与包装见 加工能力总览。
图纸 / 设备参数
件型图纸或样品,加上载带 / 卷盘相关要求(腔体、方向、每盘数量、设备型号若有)。
评审与报价
前道模切方案、包装形式、用量、交期、价格写在同一份回复里。不适合编带时会建议散件。
首盘确认
首盘上机试,确认方向、腔体与吸取稳定后再放量,避免整批方向装反。
常见问题
从总览 FAQ 改写,贴合编带;完整列表见加工能力页。
散件可以改成编带吗?
可以评估。小尺寸模切件、垫片、绝缘片、屏蔽片等常做卷盘或载带,直接对接贴片机与自动装配线。需提供腔体、取件方向、每盘数量等设备相关要求。
为什么强调首盘上机试?
载带选型要跟贴片机吸嘴匹配;方向装反会导致整批报废,首盘务必上机试。
交期一般多久?
常规 3–7 天,含前道确认与首件 / 首盘。加急可以压缩部分环节,但首盘上机确认不能省。
发件型与设备参数,
先看编带能不能直供产线。
图纸 / 样品 + 载带要求 + 用量,我们回包装方案与价格。首盘建议上机试。