旋转模切
圆压圆方式,卷料连续走带,节拍稳定,适合长单与年度框架。相比平压,旋转模切的单件成本随数量下降更明显,但刀辊是一次性投入 —— 批量不够时,平压更划算,这一点我们在报价时会直接说。
现场与成品示意
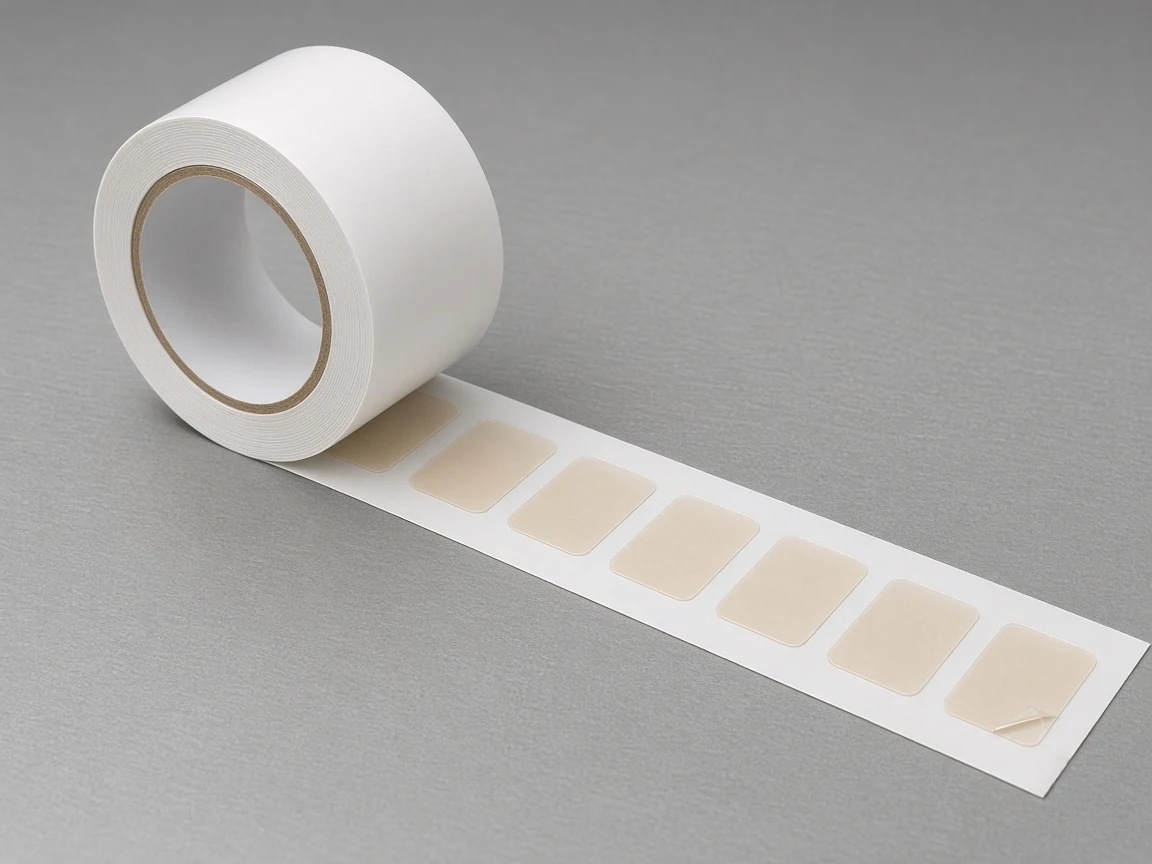
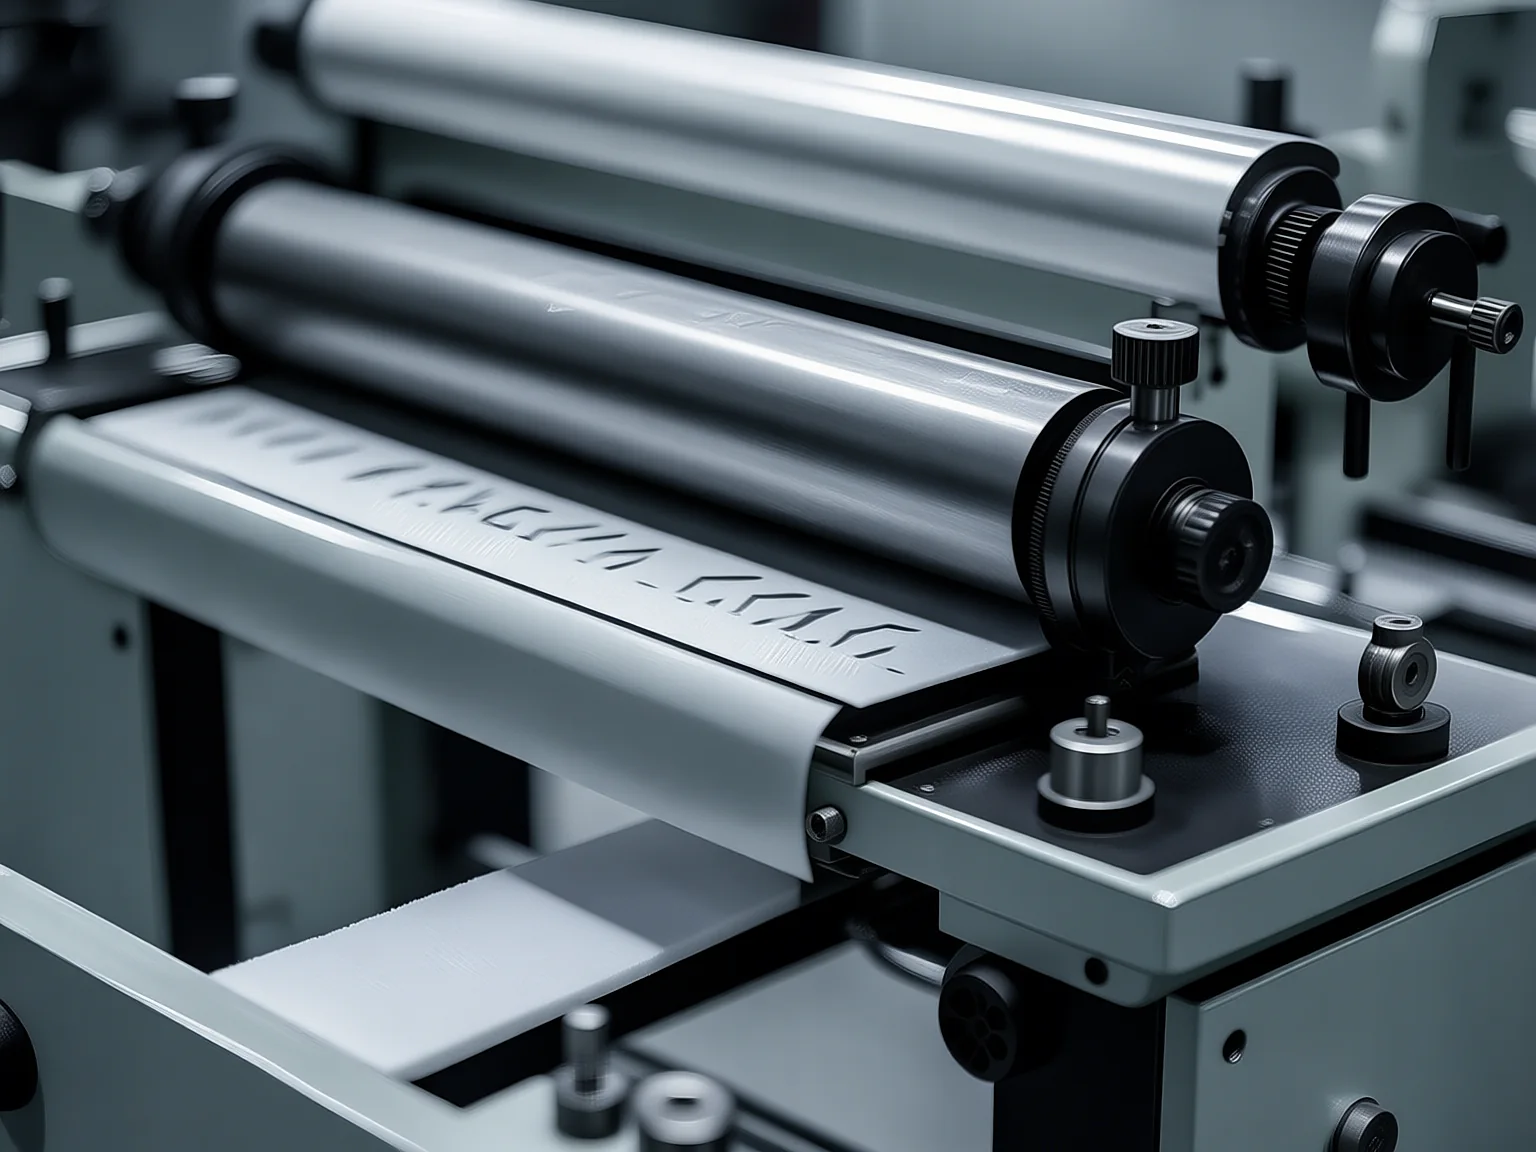
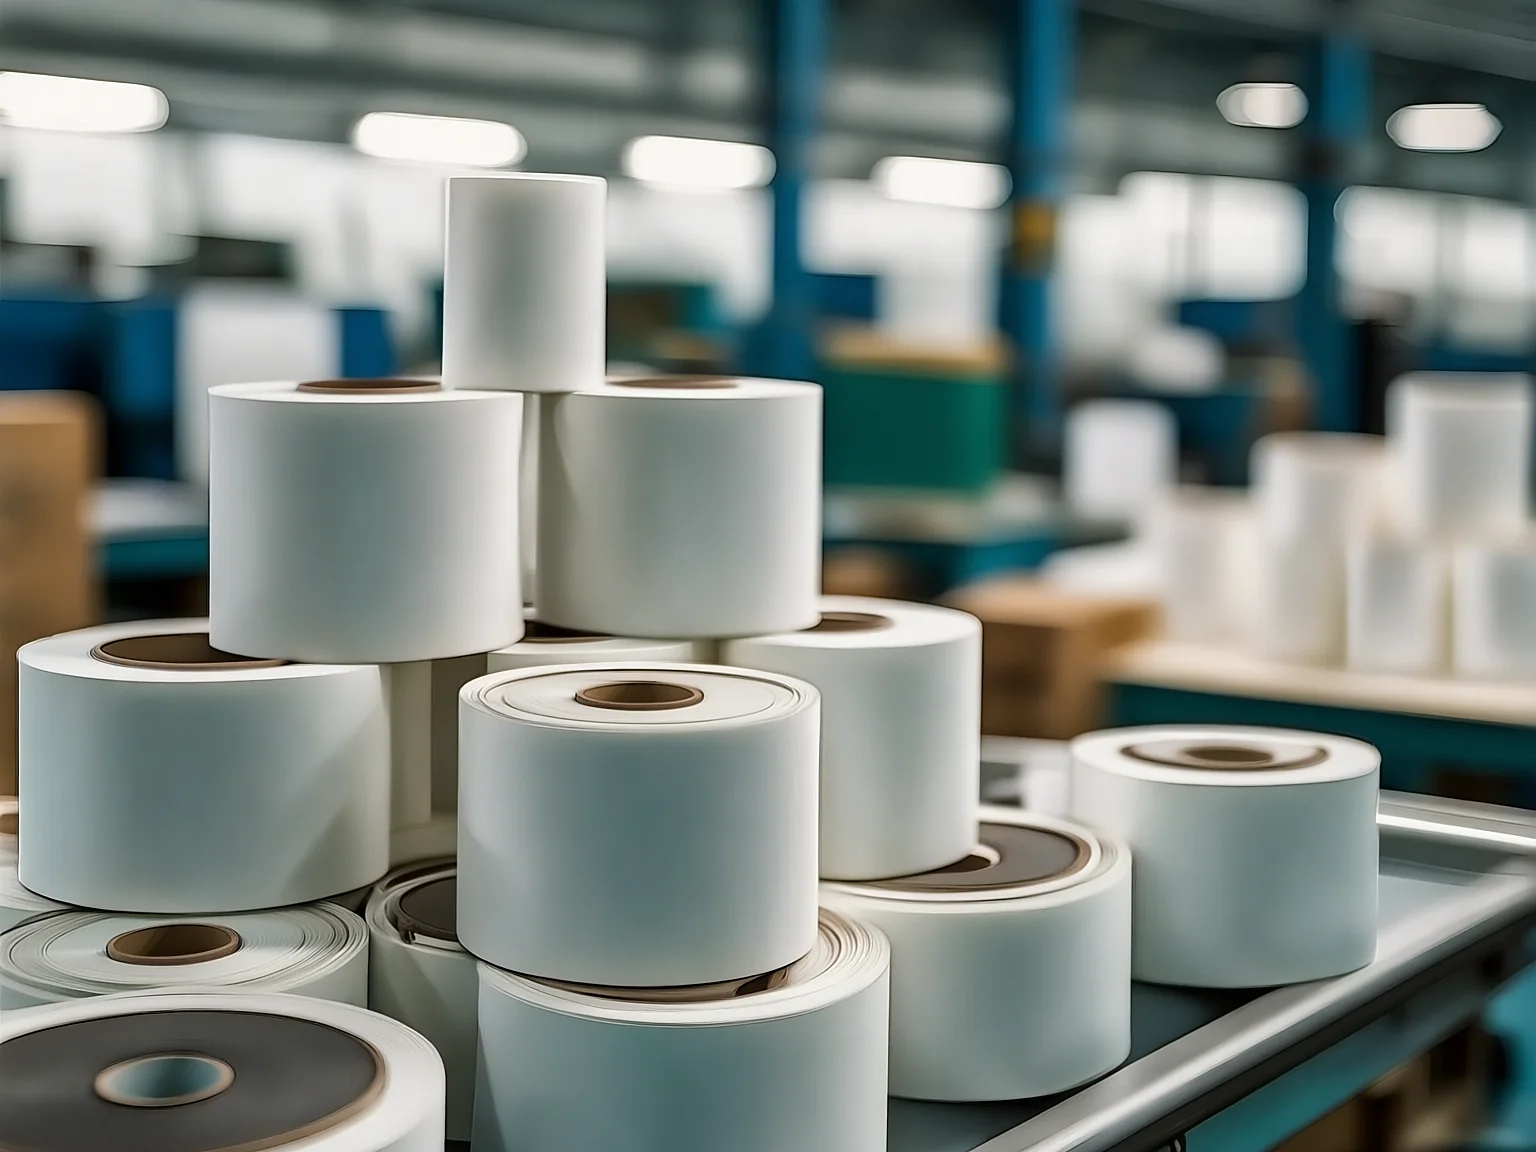
车间现场与卷对卷成品静图,便于对照刀辊走带与成卷形态。
工艺怎么走
旋转是六道自有工序里偏连续量产的一条线。下面把总览里的说法拆开讲清楚,方便对照批量与图纸判断适不适合走这条线。
旋转模切用的是圆压圆:刀辊与压辊相对转动,卷料连续走带冲切。与平压的上下合模不同,这一路更适合卷对卷、节拍稳定的长单 —— 材料进、切完、收卷可以连着跑。
输出可以是卷对卷,也可以卷对片,按后道装配或包装要求定。刀辊要按图开辊,属于一次性投入,通常可摊入单价;批量越大,单件成本下降越明显。
批量不够时,开刀辊往往不如平压划算 —— 我们报价时会直接说,不会硬推旋转。窄幅或易跑偏的料,还要先确认走带与收放卷能否稳住。
什么时候选旋转
同一张图,平压和旋转都能切时,差别主要在批量与刀辊投入 —— 我们报价时会直接说。
- 长单、年框、连续补货,单件成本随数量下降更明显
- 卷对卷连续走带,节拍稳定
- 愿意承担刀辊一次性投入,并可摊入单价
- 胶带、离型膜、薄泡棉、标签料等适合连续走带的卷料
- 批量还不够开刀辊,或打样、小批先验证结构
- 片材供货、复杂轮廓 / 内孔一次成型
- 需要半断、连排、带手撕柄等装配友好形态
- 批量不够时我们会直接建议改走平压或分切
刀辊按图开制,属一次性投入;批量不够时,平压更划算。详细对比见 平压模切。
走带张力与刀辊
走带张力、收放卷对齐是主要控制点;刀辊投入要在报价阶段就摊清楚。
走带张力决定切位稳不稳、料会不会被拉变形。张力过松易跑偏、套印或切位漂移;过紧可能把薄料拉长,切完尺寸对不上图。收放卷要对齐,尤其是多层或已复合过的料。
刀辊按图开制,属一次性投入,可摊入单价。改图往往意味着改辊或新开 —— 结构未定型前,更适合先用平压打样验证。
适用材料与输出
同一道工序在不同材料上的做法不一样。下表是本页常做的组合摘要;总览矩阵里双面胶带、薄膜在「旋转模切」列为成熟做法(●),泡棉、橡胶 / 硅胶、金属箔、织物 / 网布为可做需评审(○)。
- 适用材料
- 胶带、离型膜、薄泡棉、标签料、无纺布
- 输出形态
- 卷对卷、卷对片
- 适合批量
- 长单、年框、连续补货
- 刀辊
- 按图开辊,属一次性投入,可摊入单价
没有 CAD 时,寄实物样品亦可 —— 我们复测尺寸与断面后再评估是否适合开辊。批量与交期写在同一份报价里。
从图纸到首件
摘自总览合作流程的前三步,聚焦旋转模切相关交付;量产与包装见 加工能力总览。
图纸 / 样品
CAD 文件、草图照片或实物样品都可以。没有图纸就寄样,我们复测尺寸,并判断是否适合开刀辊。
评审与报价
材料方案、公差、用量、交期、价格写在同一份回复里。批量不够开刀辊时,会直接建议平压。
打样确认
首件尺寸、断面、走带稳定性确认后再进量产。常规交期含刀辊制作与首件确认。
常见问题
从总览 FAQ 抽出与旋转 / 长单相关的几条;完整列表见加工能力页。
批量不够,一定要开刀辊吗?
不一定。旋转模切因为要开刀辊,批量门槛比平压高;量不够我们会直接建议走平压或分切,把刀辊投入摊清楚再说。
没有图纸,只有样品能做吗?
能。样品可以复测尺寸与断面,也可以直接按样品开样;结构未定型前,更适合先用平压验证,再决定是否开辊做长单。
交期一般多久?
常规 3–7 天,含刀模 / 刀辊制作与首件确认。加急可以压缩部分环节,但首件确认不能省。
发一张图纸,
先看我们能做到什么。
图纸 + 用量 + 交期,我们回材料方案、公差与价格。批量不够开刀辊时,会直接建议平压。